Corte Em Acrilico A Laser

Entendendo o corte em acrílico com laser CO2 na prática
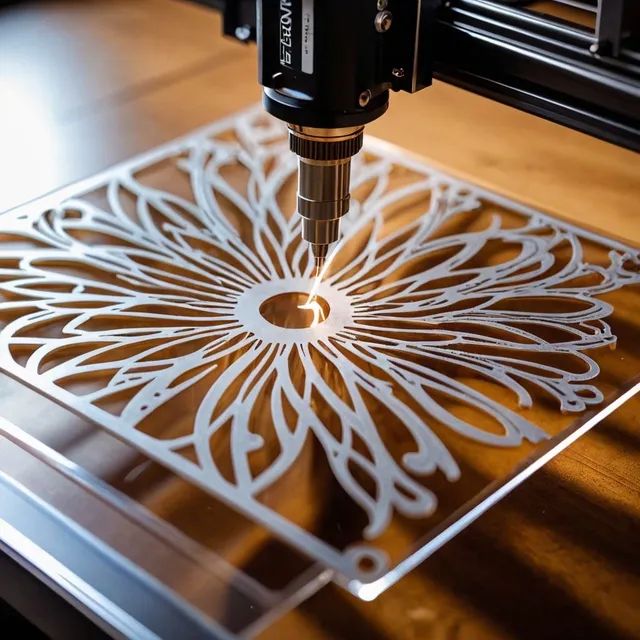
O acrílico, tecnicamente chamado de polymethyl methacrylate ou PMMA, é um dos materiais mais comuns para corte a laser CO2. O laser emite luz no comprimento de onda de 10,6 micrômetros, que o acrílico absorve de forma muito eficiente. A energia térmica vaporiza o material ao longo do caminho do feixe, criando um corte limpo que muitas vezes não precisa de acabamento secundário. A diferença principal está entre acrílico extrudado e acrílico fundido. O extrudado é mais barato e sai nas máquinas com mais facilidade, mas as bordas ficam levemente opacas. O fundido é mais caro e mais difícil de cortar, mas entrega uma transparência quase perfeita após o processo. Se o projeto exige acabamento óptico, o fundido é a escolha certa. Para peças estruturais ou displays onde a borda não fica exposta, o extrudado resolve e custa cerca de 30% menos.
Configurações de máquina para corte em acrilico a laser
Os parâmetros dependem da espessura do material e da potência do laser. Vou dar valores práticos que funcionam na maioria dos equipamentos CO2 de 80 a 150 watts com cabeçote FLS ou similar. Para acrílico extrudado de 3 milímetros: velocidade entre 15 e 20 centímetros por segundo, potência entre 70 e 80 por cento, uma passagem simples. Para 5 milímetros: velocidade de 8 a 12 centímetros por segundo, potência entre 80 e 85 por cento, geralmente duas passagens. Para 8 milímetros: velocidade de 5 a 8 centímetros por segundo, potência entre 85 e 90 por cento, duas passagens com pausa para resfriamento entre elas se a máquina permitir. O ar assist é obrigatório. Sem ele, a borda do corte fica amarelada e carbonizada. A pressão do ar comprimido deve ficar entre 60 e 80 PSI, direcionada o mais próximo possível do ponto de corte. Ventoinha interna ligada ajuda a manter a lente limpa e a temperatura do cabeçotel estável.
É importante marcar a altura do foco corretamente. O foco deve ficar exatamente na superfície do acrílico ou um milímetro ligeiramente abaixo para espessuras maiores. O software de controle costuma ter uma função de auto-focus, mas verificar com um papel teste antes de iniciar a produção economiza peças estragadas. Uma coisa que muitos usuários não percebem: a distância entre o bocal de ar e a superfície do material faz diferença real. Bocal de 1,5 polegada é o padrão para acrílico fino. Para espessuras acima de 6 milímetros, um bocal de 2 polegadas ou maior melhora a expulsão de resíduos e reduz o risco de fire retardant se acender dentro do corte. O design do arquivo também influencia. Vetores fechados com linhas únicas funcionam melhor do que outlines duplicados ou áreas preenchidas. Cada linha duplicada no arquivo gera uma passagem extra do laser, o que aquece o material desnecessariamente e pode causar empenamento. Limpar o arquivo antes de enviar para a máquina evita esse problema.

Eu enfrentei um problema específico há pouco tempo com acrílico de 10 milímetros extrudado. As bordas saíam com uma faixa esbranquiçada perto da entrada do laser, como se o material tivesse microtrincado. O problema era que a velocidade estava muito alta para a potência disponível. A solução foi reduzir a velocidade para 4 centímetros por segundo, aumentar a potência para 92 por cento e adicionar uma terceira passagem em velocidade baixa apenas para acabamento da borda. O tempo de corte triplicou, mas a qualidade ficou aceitável para o uso final. Isso mostra que cortes em espessuras grandes exigem paciência com os parâmetros, não apenas configuração automática do software.
Problemas comuns e como resolver
Manchas amareladas nas bordas acontecem quando o acrílico superaquece. Isso é comum em cortes longos e contínuos sem pausa. A solução prática é dividir o trabalho em vários arquivos menores e usar a função de corte intermitente, com pausas de 10 a 15 segundos entre cada seção. O material esfria e o amarelamento diminui significativamente. Fogo dentro da câmera de corte é outro risco real. Acrílico começa a derreter e escorrer em torno de 160 graus Celsius. Se o laser ficar parado em um ponto por muito tempo, o material derretido pode pegar fogo, especialmente com potência acima de 90 por cento. Máquinas com detecção de chama e sistema de extintor integrado reduzem o risco, mas o operador precisa estar atento durante todo o processo. Parar a máquina imediatamente se notar qualquer faísca é mais seguro do que tentar continuar. Empenamento do acrílico durante o corte acontece quando a peça fica presa na placa e, ao resfriar, distorce. Para evitar isso, deixe pequenos pontos de conexão chamados de nests ou bridges entre as peças e o restante da chapa. Espaços de 1 a 2 milímetros são suficientes para segurar a peça durante o corte e facilitar a remoção depois.
A segurança também envolve ventilação adequada. O corte de acrílico libera vapores de PMMA que são irritantes para as vias respiratórias. Um sistema de exaustão com capacidade de pelo menos 1000 metros cúbicos por hora mantém o ar da oficina limpo. Filtros de carvão ativado ajudam a reduzir o odor, mas não substituem a ventilação mecânica.

Acabamento das bordas cortadas
Uma das vantagens do laser CO2 com acrílico é que as bordas já nascem lisas. Não há rebarba como no corte a jato de água ou no corte mecânico. No entanto, se precisar de transparência total na borda, existe o flame polishing. A técnica consiste em passar rapidamente a chama de um maçarico de gás pela borda cortada. O calor suave derrete microscopicamente a superfície, criando um brilho transparente. O flame polishing funciona bem em acrílico fundido. Em acrílico extrudado, o resultado é menos consistente porque a estrutura molecular é diferente. Existe ainda a opção de lixar as bordas com lixa d'água começando em grão 400 e evoluindo até 2000, finalizando com produto de polimento como Novus 2. O processo leva mais tempo, mas oferece controle total sobre o grau de brilho. Para projetos que exigem múltiplas peças idênticas, o nesting automático do software de preparation aumenta a eficiência. Colocar as peças o mais próximo possível na chapa reduz o desperdício. O software também pode calcular o tempo estimado de corte com base nos parâmetros definidos, o que ajuda no planejamento da produção.
O acrílico pintado ou colorido requer atenção extra. Tintas escuras, especialmente preto e vermelho escuro, absorvem mais energia do laser e cortam mais devagar do que o material transparente. A cor do pigmento altera o tempo de corte em até 40 por cento em comparação com o transparente da mesma espessura. Sempre fazer um teste em uma amostra antes de iniciar uma produção grande. Se o acrílico tiver película protetora, deixe-a durante o corte. Ela protege a superfície de riscos e respingos de material derretido. Remova a película apenas após o corte e a limpeza final das peças. Cortar sem a película exposta resulta em marcas Microscópicas na superfície que são difíceis de remover depois. O corte em acrilico a laser é uma tecnologia madura e confiável quando os parâmetros estão ajustados corretamente. Não é mágica, é física aplicada com precisão. Conhecer o comportamento do material, respeitar os limites da máquina e testar antes de produzir em escala são os fatores que separam um trabalho bem executado de uma chapa inteira de acrílico perdida.
Galeria
-

Serviços de corte à laser em acrílico | Alpha Laser -
"corte laser acrilico" no Brasil -

Corte láser de acrílico: proceso paso a paso - WeProFab
