Fundição Em Ferro Fundido

Começando do jeito que funciona de verdade
A fundição em ferro fundido não é algo que se aprende só lendo especificações de ASTM. O ferro fundido se comporta de forma diferente da maioria dos metais comuns, e os erros mais caros acontecem por causa disso. Vou explicar o processo, mas também vou mencionar os detalhes que só aparecem quando você está suando perto de uma panela de fusão às 3 da manhã. Iron fundido é uma liga de ferro com carbono entre 2% e 4%, normalmente entre 2,8% e 4,0%. O carbono existe sob a forma de grafite livre (ferro cinzento) ou combinado como cementita (ferro branco), dependendo da composição exata e da taxa de resfriamento. Isso define tudo: dureza, usinabilidade, resistência e até o risco de trincas a quente. O processo básico é: preparar o molde de areia, fundir o metal a cerca de 1250-1350°C, vazá-lo na cavidade do molde, esperar a solidificação e depois remover o molde, o sistema de alimentadores e os escorificadores, e fazer o acabamento.
Mas aqui vai o primeiro erro que vejo todo mundo cometer: tratar a temperatura de vazamento como um valor fixo. Ela varia conforme a espessura da parede da peça, a liga específica e a umidade da areia. Para paredes grossas acima de 30mm, você pode operar na faixa mais baixa (1250°C). Para seções finas abaixo de 10mm, o metal precisa estar mais fluido, então sobe para 1300-1350°C. Errar essa faixa em 50°C já gera peças com micromicamente defeituosas.
Configurando o sistema de alimentadores
O sistema de alimentadores é onde a maioria das fundições em ferro fundido dá errado. O ferro fundido cinzento tem uma contração significativa durante a solidificação — cerca de 1% em volume para cinzento comum e até 3% para ferro nodular. Sem um alimentador projetado corretamente, a peça vai contrair e formar vazios internos que você só descobre na inspeção ou depois de usinar. Eu usei uma configuração simples que funcionou consistentemente: alimentador aberto no topo, posicionado diretamente sobre a seção mais grossa da peça. A regra prática é que o alimentador deve solidificar por último. Use a regra dos módulos de Chvorinov — o módulo do alimentador deve ser 1,1 a 1,2 vezes o módulo da peça mais grossa. O módulo é volume dividido pela área de resfriamento. Para uma peça de massa de 2kg com seção mais grossa de 25mm de diâmetro, o alimentador precisa ter aproximadamente 25-30% do volume total da peça. Na prática, eu uso um alimentador cilíndrico com diâmetro ligeiramente maior que a seção alimentada e altura de 1,5 a 2 vezes o diâmetro. Isso garante que o alimento líquido permaneça disponível até a contração finalizar.

Um problema específico que encontrei
Uma vez, fundindo buchas de ferro cinzento com 80mm de diâmetro externo e 40mm de furo interno, comecei a encontrar trincas térmicas no furo após o resfriamento natural de 24 horas. As peças eram aceitas na inspeção visual imediata mas rachavam entre o vazamento e o tempo de usinagem. Perdi cerca de 12% da produção em três lotes consecutivos. O problema era que o resfriamento era muito des uniformizado. O molde de areia envolvia toda a peça, mas as extremidades do furo esfriavam mais rápido que o corpo, gerando tensões residuais. A solução foi envolver a região do furo com isolante térmico (feltro de sílica) e adicionar um núcleo de areia quente pré-aquecida a 200°C dentro do furo. Isso retardou o resfriamento localizado e eliminou as trincas completamente. O custo adicional foi de cerca de 3% no manejo do lote.
Preparação da areia para moldagem
A areia verde (Green sand) é o padrão da indústria para fundição em ferro fundido. A composição típica é: sílica (90-94%), argila bentonita (5-8%), água (2-5%) e materiais adicionados como carvão de antracito ou lubrificantes de moldagem. A umidade é crítica. Abaixo de 3%, a areia fica quebradiça e perde resistência, gerando erosão durante o vazamento. Acima de 5%, o vapor formado durante o vazamento pode causar porosidade gasosa na peça. O ponto ideal fica entre 3,5% e 4,5%. Teste com o teste de feeling: a areia deve formar uma bola firme quando apertada na mão, sem liberar água. A resistência da areia também precisa ser verificada. Para ferro fundido, a resistência úmida deve estar entre 800 e 1200 g/cm². Se estiver abaixo disso, a pressão do metal líquido pode romper o molde e causar rebarbas excessivas. Se estiver muito acima, a permeabilidade cai e os gases não escutam, gerando porosidade.
Fundir o metal
Para fundição em ferro fundido em pequena escala, um forno de indução é a escolha mais prática. Hornos de cupola exigem infraestrutura maior e controle mais complexo. A carga típica é: sucata de ferro fundido (60-80%), ferroliga de ajuste de composição (10-20%) e sucata de aço (até 10% para controle de carbono). O superaquecimento é necessário para compensar a perda de temperatura durante o vazamento. Para ferro cinzento comum, o vazamento deve ocorrer entre 1300-1380°C. Meça com pirometro óptico ou termopar do tipo K. Não confie apenas na cor do metal — ela é imprecisa para ferro fundido. Um detalhe importante: o ferro fundido tem uma faixa de solidificação ampla, diferente de metais puros. Ele solidifica em uma pasta de dendrites de austenita e líquido rico em carbono. Isso significa que o metal não passa de líquido para sólido de uma vez. Ele forma uma crosta sólida nas paredes do molde enquanto o centro permanece líquido por mais tempo. Esse comportamento é o que torna os alimentadores tão importantes — eles precisam alimentar o centro enquanto ele ainda está se contraindo.

Vazamento e resfriamento
Antes de vazá-los, pré-aqueça o molde a 80-100°C. Isso evita choques térmicos na areia e melhora o fluxo do metal nas seções finas. Um molde frio demais causa rejeitamento prematuro do metal, especialmente em características detalhadas. O vazamento deve ser contínuo e sem interrupções. Pausas criam camadas de frio (cold shuts) que enfraquecem a peça. Para peças grandes, considere dividir o vazamento em etapas com alimentação parcial entre elas. O resfriamento natural é preferível ao resfriamento acelerado. Remova o molde após 2-4 horas, dependendo do tamanho da peça. Não tente desmoldar antes disso — o metal ainda está em transição de fase e as tensões internas são altas. Peças removidas cedo podem empenar ou trincar durante o resfriamento posterior.
Usinagem e acabamento
O ferro fundido cinzento é amplamente consideradoutilizado como um dos metais mais fáceis de usinar. As lascas serompem facilmente e a grafite atua como lubrificante natural. Mas isso depende da microestrutura estar correta. Se houver fase branca (cementita) na superfície, a usinagem fica extremamente difícil. A ferrita livre em excesso deixa o material pegajoso e causa formação de borda de arestas. O ideal é uma microestrutura de matriz ferrítico-perlítico com grafite distribuída uniformemente. Tolerâncias típicas de fundição em ferro fundido são CT7-CT11 (ISO 8062) para processos de areia. Isso significa que peças com dimensões de 100mm terão tolerâncias de aproximadamente ±0,5 a ±1,0mm na condição fundida. Usinagem posterior é quase sempre necessária para funções de precisão.
Limitações e quando não usar fundição em ferro fundido
A fundição em ferro fundido não é solução para tudo. Espessuras de parede abaixo de 5mm são problemáticas porque o metal solidifica rápido demais e não preenche a cavidade adequadamente. Geometrias com ângulos vivos e transições bruscas geram concentração de tensões e risco de trincas a quente. Para peças pequenas com alta precisão dimensional, usinagem de barras de ferro fundido pode ser mais econômica que fundição, considerando o gasto de rebarbação e acabamento. O principal drawback é a fragilidade. Ferro fundido cinzento tem baixa tenacidade e não suporta impacto ou carga dinâmica de forma confiável. Se a aplicação envolve choque mecânico, considere ferro nodular (duroter) ou até mesmo aço fundido, embora estes sejam mais difíceis de trabalhar. A fundição em ferro fundido exige controle rigoroso de composição química. Um desvio de 0,1% em enxofre ou fósforo pode mudar completamente o comportamento de solidificação e as propriedades mecânicas. Análise espectral antes do vazamento deve ser rotina, não exceção.
Para quem está começando, o caminho mais seguro é dominar primeiro a fundição de ligas simples — ferro cinzento com 2,8-3,2% de carbono e 1,8-2,2% de silício. Só depois avance para ligas mais complexas como ferro nodular, ferro maleável ou ferros liga com cromo e molibdênio. Cada liga tem seu próprio comportamento e exigir ajustes no sistema de alimentadores, temperatura de vazamento e tratamento térmico.
Recursos e referências
Não há um download único que resolva a fundição em ferro fundido, mas existem planilhas de cálculo de alimentadores baseadas na regra de Chvorinov e tabelas de propriedades mecânicas por composição química que são úteis no dia a dia. OASM Handbook, Volume 1 (Properties and Selection), e a série de manuais da World Foundry Organization são referências sólidas. Para programação prática, planilhas de dimensionamento de alimentadores em Excel circulam bem em fóruns técnicos do setor. O que realmente faz diferença é a prática repetida com medição e registro. Anote a composição química de cada carga, a temperatura de vazamento, a espessura da parede, o tempo de resfriamento e os defeitos encontrados. Com 20-30 registros, os padrões começam a aparecer e as decisões passam a ser baseadas em dados, não em suposições.
Galeria
-

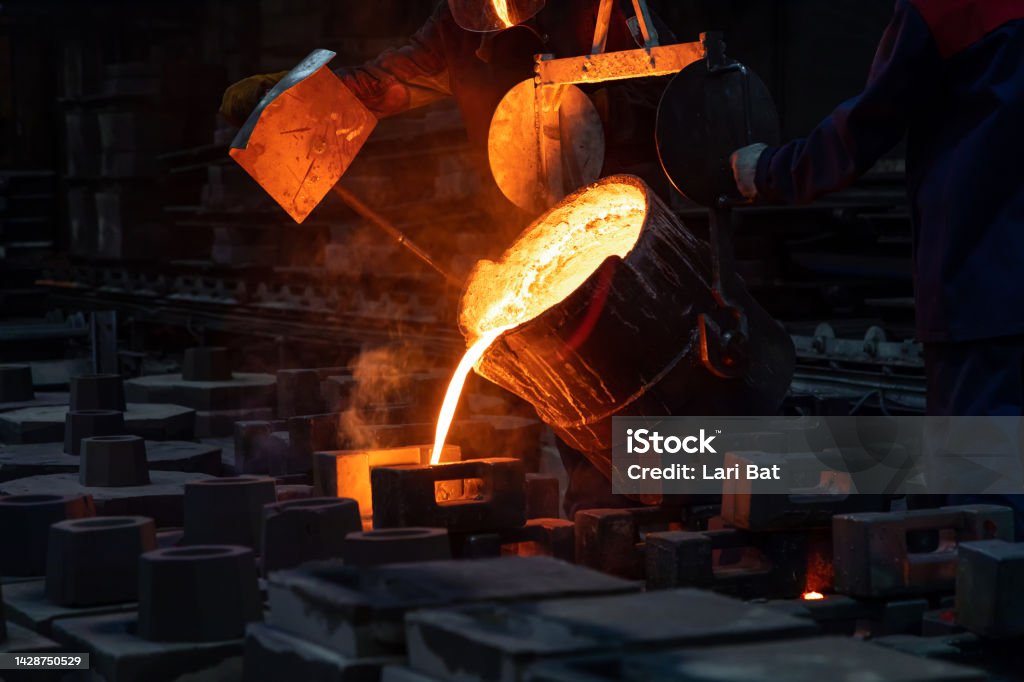
Processo de fundição de metais em alto-forno com derramamento de ferro ... -

Empresa de Fundição de Ferro Fundido - Indianápolis
