O Que É Pcp Na Empresa
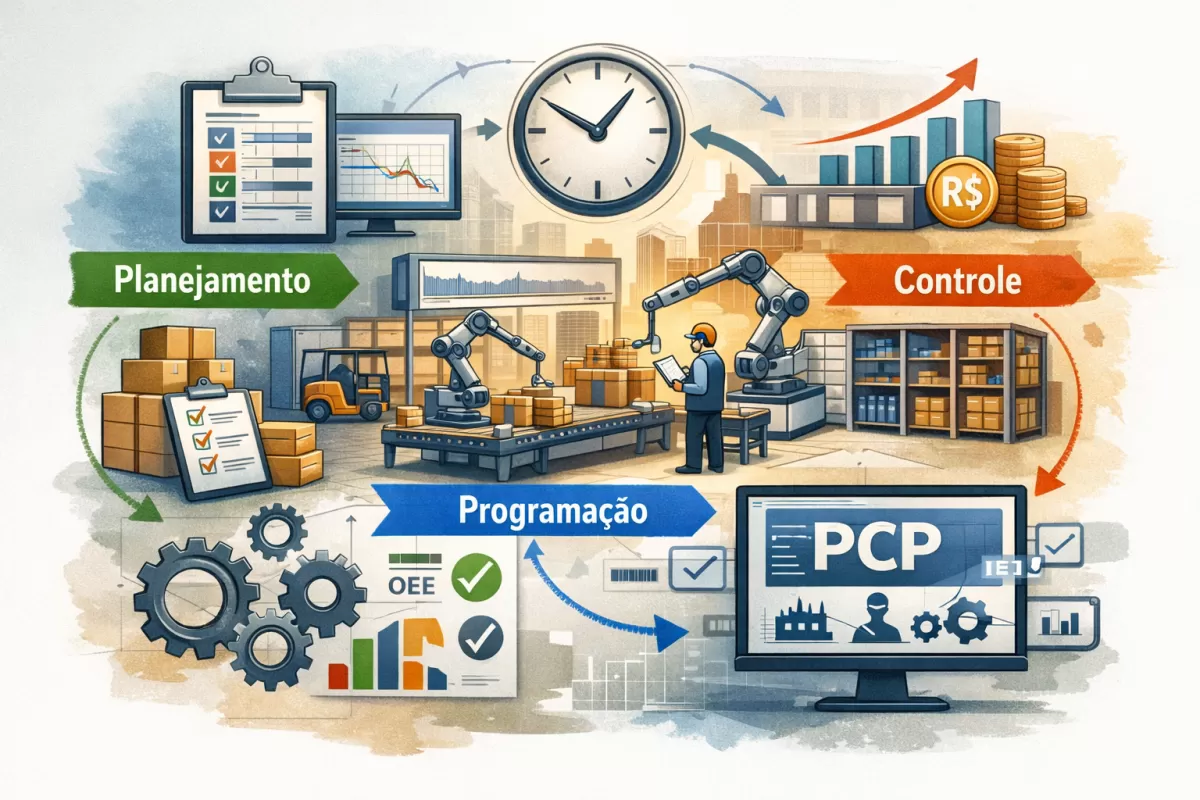
O sistema que manda nos ordens de produção
PCP é o braço operacional que define o quê, quanto e quando uma fábrica vai produzir. Planejamento e Controle da Produção, mas o nome completo importa menos do que a função: traduzir pedidos de venda em ordens de fabricação executáveis dentro da capacidade real da planta. Sem isso, você tem vendas vendendo o que não dá pra fabricar, a produção correndo atrás de emergência toda semana. Na prática, o PCP opera em dois níveis que se conversam. O planejamento estabelece a programação mestra de produção (PMP), que diz quais produtos entram no calendário e em que semana. O controle monitora o desvio: o que foi feito versus o que foi planejado, com percentuais de atendimento, tempos de setup, gargalos identificados e reposicionamento de prioridades quando algo quebra. Isso acontece em ciclos curtos, geralmente semanais ou diários dependendo do setor. Eu worked em uma indústria de componentes eletrônicos onde o PCP era basicamente uma planilha de Excel com 47 abas e três versões concorrentes do arquivo rodando em pastas diferentes no servidor. A demanda era de 2 mil SKUs com leads time variando de 3 dias a 6 semanas. O sistema ERP tinha módulo de PCP, mas ninguém confiava nos dados porque o estoque bruto estava com divergência de 18% em relação ao físico. A regra não oficial virou: o PCP calcula a programação ideal, ajusta manualmente na planilha, e só depois lança no ERP como registro histórico. Funcionou por dois anos porque o volume de pedidos não explodiu. Quando a operação cresceu 40% em um trimestre, a planilha quebrou e a produção parou por quatro dias úteis esperando definição de prioridade que ninguém queria assumir.
Como o PCP funciona no dia a dia
O fluxo padrão começa com a entrada de demanda: pedidos firmes, previsão de vendas e estoques de segurança. O responsável pelo PCP cruza isso com o cadastro técnico de produtos, que inclui tempos padrão de operação, sequências de preparação, rendimento esperado por máquina e a capacidade instalada disponível. O resultado é uma sequência de ordens de produção distribuídas ao longo do calendário fabril. O controle entra quando a ordem sai do papel. Cada etapa produz um documento de saída: relatório de produção por turno, ficha de consumo de materiais, tempo real de máquina versus tempo padrão. O PCP compara tudo em tempo quase real e emite alertas de atraso, subconsumo ou ociosidade. Quando há urgência, ele reposiciona ordens na fila, considerando a criticidade do cliente e o custo de setup trocado. Um pedido adiantado custa mais caro do que parece se ele empurrar uma ordem de reabastecimento crítico para depois. Um detalhe que poucos mencionam: o PCP não trabalha com capacidade teórica. Trabalha com capacidade líquida, que já descarta mantimentos, reuniões programadas, pausas, paradas por manutenção preventiva e aquele tempo morto que todo operador leva para "pegar o ritmo" no início do turno. Se você planejar com base na capacidade nominal, o plano semprevai falhar na segunda ou terceira semana. Eu aprendi isso na marra quando um fornecedor de plásticos ajustou sua programação para 92% de utilização, que é o teto sustentável sem aumentar horas extras ou contratar turnos adicionais.
Erros comuns que eu vejo repetindo
O primeiro erro é tratar PCP como ferramenta exclusiva do setor de produção. Pedido de venda alterado tarde da noite não chega ao PCP no dia seguinte de manhã. Chega no fim de semana. O plano da semana seguinte já nasceu vencido. A correção só aparece quando a ordem de produção é iniciada e o operador identifica que a matéria-prima não está no almoxarifado. O segundo erro é achar que software resolve problemas de dado. Um sistema de PCP bom com dados ruins produz um plano bonito que não representa a realidade. Tempos padrão desatualizados, lista de materiais incompleta, saldo de estoque errado. Já vi operação inteira rodando com lead time estimado em 5 dias quando o tempo real médio era de 12. O PCP gerava promessas de entrega que nunca eram cumpridas, e a equipe comercial passava a desconfiar do setor produtivo. A rivalidade interna resultante custou mais do que qualquer implementação de software jamais justificaria. O terceiro erro, e este é sutil: não ter política de priorização documentada. Quando duas ordens empurram a mesma máquina no mesmo dia, quem ganha? O maior cliente? O maior valor? O que tem menor lead time restante? Se a resposta depende do humor do residente de plantão, o plano vira loteria. Eu resolvi isso criando uma matriz simples de decisão com três critérios ponderados: atraso contratual, margem de contribuição e complexidade de setup adjacentes. Qualquer dúvida era resolvida pela soma dos pesos. Levei duas semanas para construir, economizei três horas por dia de reuniões de alinhamento desde então.

Quando o PCP tradicional não funciona mais
Teoria das Restrições (TOC) existe por um motivo. Em operações com muitos produtos e poucas linhas, o PCP tradicional tende a superproduzir em non-bottleneck resources porque tenta manter todas as estações ocupadas. O resultado é estoque trabalho aumentando sem melhorar o throughput. Se sua fábrica tem um gargalo claro e identificável, o mais eficaz é planejar o sistema inteiro a partir desse gargalo, usando drums, buffers e cordas, e não o contrário. Há também o caso de demandas altamente customizadas, como máquinas sob encomenda ou prototipagem. Nesse cenário, o planejamento fixo por tempo não se aplica bem. O controle por projeto, com etapas definidas por milestone e dependências reais entre atividades, funciona melhor. MISTake clássico é tentar encaixar esse tipo de operação num molde de PCP convencional e acabar com cronogramas que nunca refletem a evolução real. A alternativa quando o PCP em si não resolve o problema não é abandonar o planejamento, é mover parte da responsabilidade para o planejamento estratégico de vendas e operações (S&OP). O S&OP alinha demanda e capacidade em nível macro, semanal ou mensal, antes que os detalhes operacionais entrem em cena. Se sua empresa não faz S&OP e o PCP está sendo usado como muleta para compensar a falta de alinhamento comercial, o problema raiz está em outro setor.
Dicas práticas que não estão em livro didático
Mantenha o calendário de revisão do PCP fixo e curto. Reuniões de sintonia de produção semanais de 30 minutos são mais eficazes do que encontros esporádicos de duas horas que todo mundo evita marcar. A regularidade cria hábito. A duração extensa cria resentimento. Exija que toda alteração de pedido com impacto no planejamento seja registrada com data, hora e justificativa. Isso cria trilha de auditoria e, mais importante, expõe quem está causando a instabilidade no plano. Na maioria das vezes, 20% das fontes de alteração geram 80% do ruído. Identificar essas fontes permite ação corretiva direcionada em vez de apagar incêndio generalizado. Teste seus tempos padrão periodicamente. Cronometre operações reais e compare com os tempos cadastrados. Divergência acima de 15% em qualquer operação crítica sinaliza que o plano já nasceu distorcido. No setor onde eu atuava, recalibrar tempos padrão trimestralmente reduziu o desvio entre planejado e realizado de 22% para 7% em oito meses, sem mudar nenhuma máquina ou contratar mais gente.
O PCP é, essencialmente, uma máquina de fazer escolhas sob incerteza. Nenhuma ferramenta elimina a incerteza. A melhor implementação que já vi não era a que tinha o software mais caro, e sim a que tinha dados confiáveis, disciplina de atualização diária e uma política de priorização que todo mundo conhecia e aceitava, mesmo quando ia contra seu interesse imediato.

Galeria
-
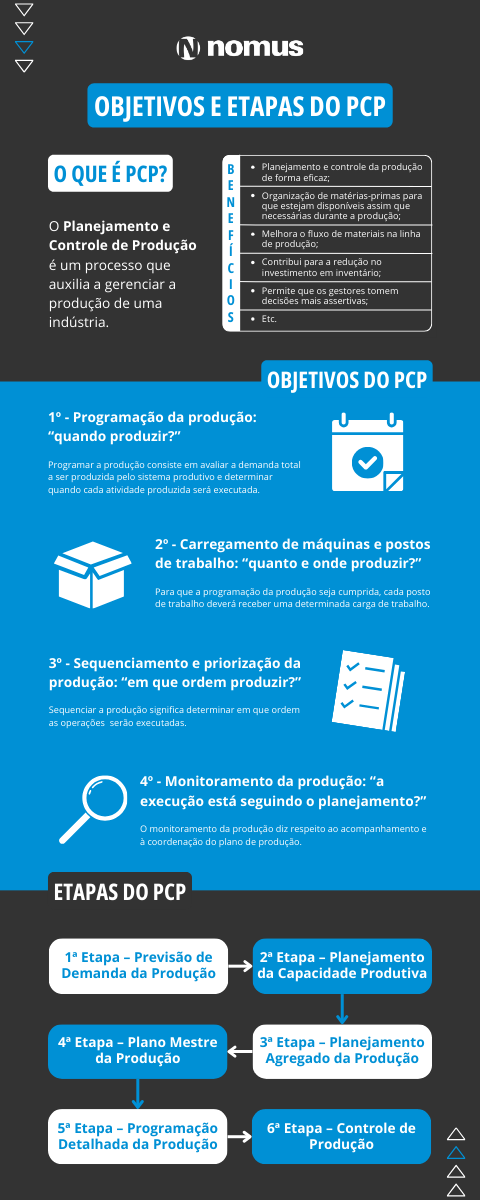
PCP: o que é o planejamento e controle da produção | Blog Industrial Nomus -

PCP: O Que É, Objetivos, Como Funciona e Como Adotar? -

Planejamento e Controle da Produção PCP: o que é, como funciona e quais ...
