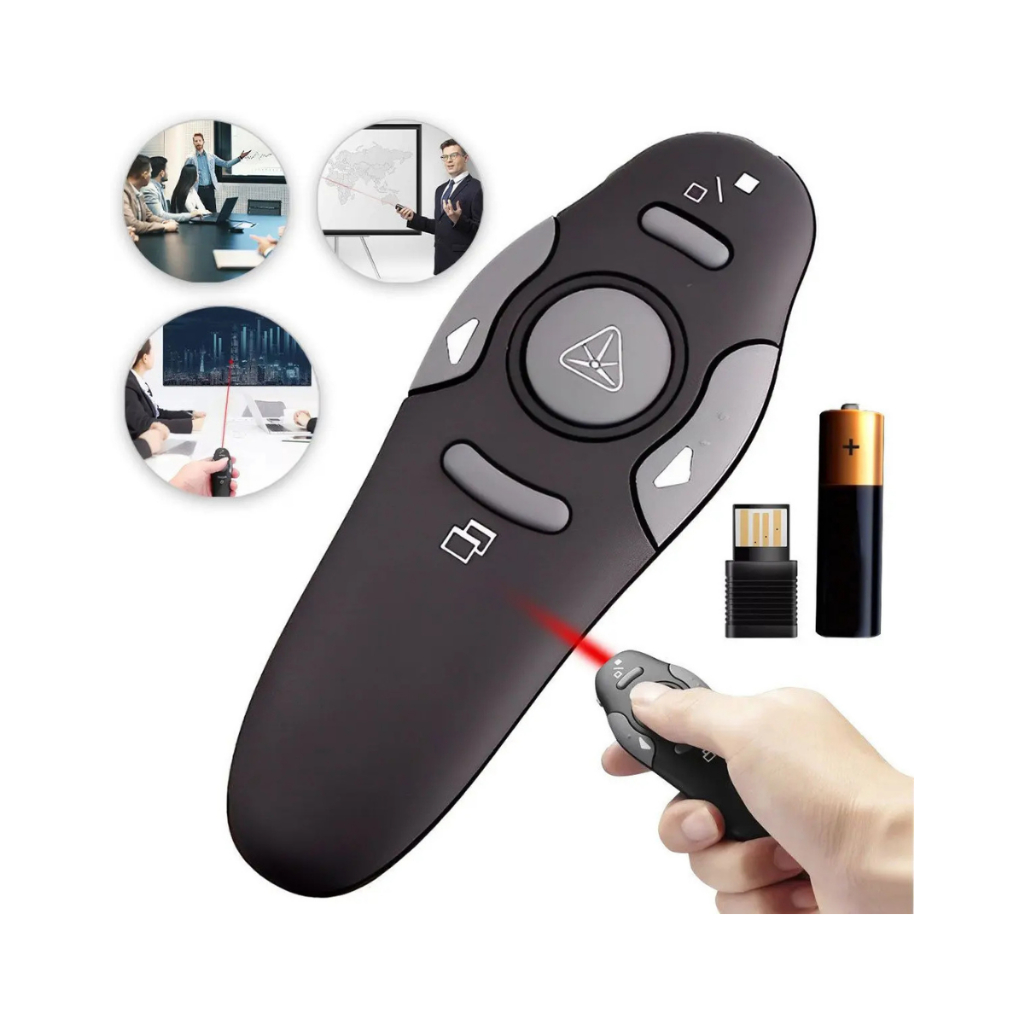
Passador De Slide Com Laser

Como montar e configurar um passador de slide com laser
Passador de slide com laser é um dispositivo auxiliar que integra sistemas automatizados de preparação de amostras em espectrometria de massas e microscopia. O equipamento consiste em um carrossel ou esteira onde os slides são posicionados e, em seguida, uma linha laser abre as trancas dos tubos sell-it ou similares, liberando o conteúdo para manipulação robótica. A montagem é simples, mas existem detalhes que confundem quem nunca viu na prática. Vamos direto. Primeiro, você precisa verificar se a interfaces do seu sistema robótico suporta protocolo de comunicação RS232 ou LAN. A maioria dos equipamentos mais antigos usa RS232, enquanto os modelos mais recentes aceitamETHERNET com protocolo customizado do fabricante. Verifique isso antes de qualquer compra, porque um adaptador USB-serial consome tempo e pode introduzir instabilidade na comunicação. O passo seguinte é montar o carrossel. Desparafuse a tampa superior, posicione a base na mesa do robô usando os furos padronizados, e fixe com os parafusos M4 que geralmente acompanham o kit. A altura total do conjunto precisa ser verificada com um paquímetro — se estiver 2mm abaixo da posição esperada, o braço do robô pode não alcançar a pinça corretamente e danificar o slide. Eu tive esse problema numa instalação num sistema Agilent 6500 com carrossel terceiro. O técnico que montou não mediu a altura e o braço arrastou um slide inteiro na horizontal, rasgando a lamínula. A solução foi colocar uma arruela de 2mm sob cada parafuso de fixação da base.
O laser em si requer calibração inicial. Ligue a unidade, aguarde o aquecimento de quinze minutos conforme o manual, e então execute o procedimento de homing. A maioria dos passadores vem com uma peça de teste transparente que simula o slide. Posicione-a na posição 1 do carrossel, invoque o modo de alinhamento através do software proprietário, e ajuste a potência do laser até que a marcação seja visível sem causar efeito térmico no material. A potência nominal varia conforme o fabricante. Unidades típicas operam entre 5W e 15W de potência óptica de saída, com comprimento de onda em torno de 1064nm para INFR avermelhado. Quanto maior a potência, mais rápida a cutting, mas também maior o risco de carbonização do bordo do tubo sell-it. Para tubos padrão com parede fina de 0,5mm, 8W costuma ser suficiente. Tubos mais grossos de 1mm exigem 12W, mas aí já aparece o resíduo de fuligem que pode contaminar a superfície do slide adjacente. Se isso acontecer, adicione uma etapa de limpeza com etanol isopropílico e um swab de ponta macia imediatamente após o corte. O ponto que ninguém menciona nos manuais é a sincronização temporal. O laser demora aproximadamente 1,2 segundos por posição de corte, e o robô precisa esperar esse ciclo terminar antes de movimentar o braço. Configurar o delay errado faz com que o sistema tente pegar um slide ainda "quente" e recentemente cortado, o que pode causar aderência da lamínula ao plástico do suporte. Um delay de 3 segundos após o último pulso laser é seguro na prática.
Outro problema recorrente envolve a energia do laser diminuindo com o tempo. Diodos laser têm vida útil finita e, após cerca de 800 a 1000 horas de operação acumulada, a potência cai significativamente. O sinal luminoso continua brilhando, então o operador não percebe a degradação imediatamente. O sintoma é que os cortes ficam incompletos em tubos mais rígidos ou quando há variação na espessura da parede. A solução é testar mensalmente com uma amostra padrão e documentar a taxa de corte por segundo. Quando o tempo sobe acima de 2,5 segundos por posição, considere a substituição do módulo laser. Para download do software de controle, o fornecedor geralmente disponibiliza um link em seu portal técnico. O arquivo inclui driver de comunicação, interface gráfica com visualização do estado das posições, e logs de operação. Instale o driver antes do software, reinicie o computador, e então conecte o cabo serial ou Ethernet. A porta COM deve ser configurada manualmente no painel de controle do Windows se o sistema não reconhecer automaticamente. Velocidade de transmissão padrão é 9600 baud, parada 1, sem paridade. Manutenção preventiva recomendada: limpar a janela óptica do laser a cada duzentas horas com álcool isopropílico e papel óptico, verificar o alinhamento do feixe com um cartacho de teste, e lubrificar os trilhos do carrossel com graxa de silicone de baixa viscosidade. Substituir o fusível de proteção interna se houver queda de energia repetida na rede elétrica do laboratório.

Limitações importantes: o passador não funciona com slides que possuem bordas irregulares ou trincadas, porque o mecanismo de fixação não consegue travar a peça corretamente. Também não é compatível com tubos sell-it de fabricantes não homologados, já que as dimensões internas variam e o laser pode não focalizar na linha de corte projetada. Nestes casos, a alternativa é utilizar um sistema de corte mecânico por lâmina, que é mais lento mas tolera variações dimensionais maiores.
Galeria
-

Passador de Slide sem Fio com Laser Apresentação Power Point - AQUATHI ... -
Controle sem Fio Caneta Laser Passador de Slide Escritório Apresentação ... -

Passador de Slides Com Laser Sem Fio Bluetooth | OPEN ZEE -
Passador de Slides Com Laser Sem Fio Bluetooth | OPEN ZEE