Temperatura De Fusão Do Ferro

Por que a temperatura de fusão do ferro não é só um número de livro
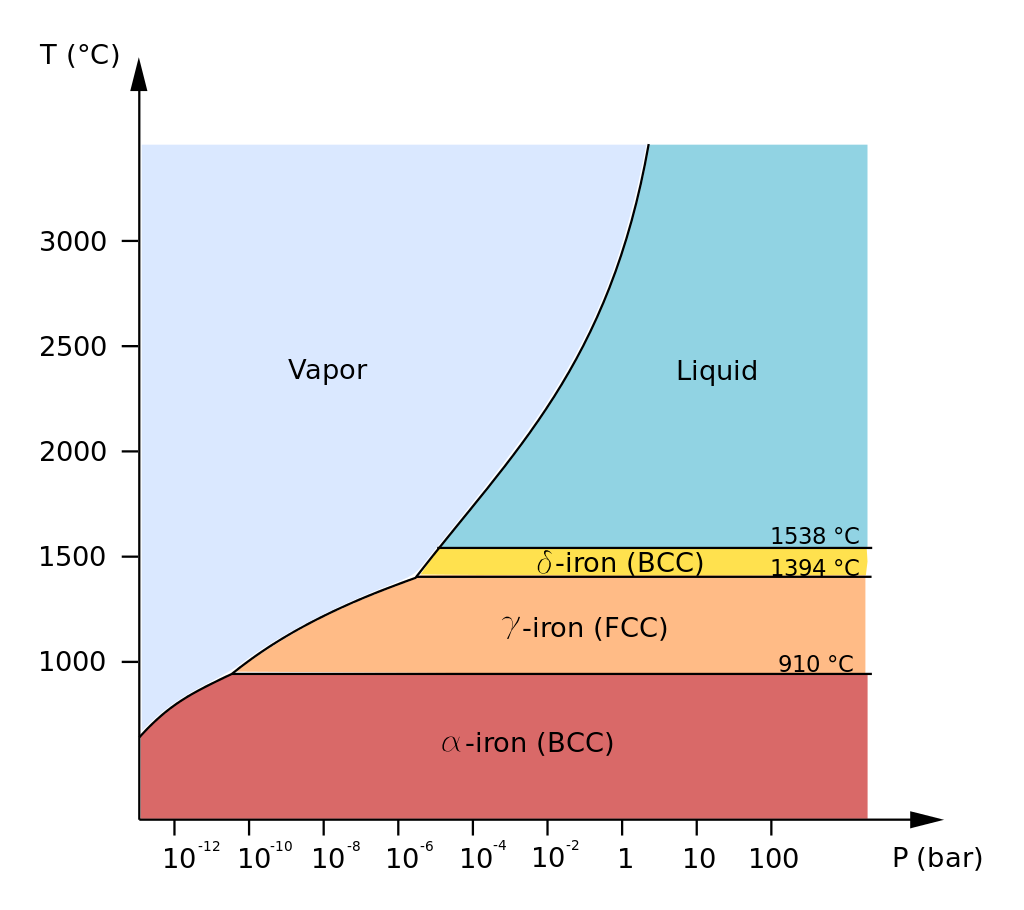
A maioria das pessoas consulta a temperatura de fusão do ferro para obter aquele número redondo de 1538 graus Celsius e acha que acabou. Na prática, o ponto de fusão do ferro puro varia conforme a pureza, a taxa de aquecimento, a atmosfera ao redor do material e o tipo de forno que você está usando. Se você está tentando fundir ferro em casa ou no trabalho e o resultado não aparece quando "deveria", o problema raramente é o termômetro. Costuma ser algo mais sutil. O ferro puro tem temperatura de fusão de aproximadamente 1538 °C sob pressão atmosférica padrão. Isso significa que, a partir desse ponto, a estrutura cristalina do corpo sólido começa a se desfazer e passa a fluir como líquido. Antes disso, ele passa por transformações de fase internas. O ferro alpha é ferrítico e magnético até cerca de 770 °C, chamado de ponto Curie. A partir de 912 °C, ele muda para a estrutura cúbica de face centrada, chamada austenita. A 1394 °C, volta a mudar para uma estrutura cúbica de corpo centrado novamente, chamada delta, que permanece até fundir. Essas transições são importantes porque afetam a condutividade térmica, a expansão e a viscosidade do material durante o aquecimento. Um banho térmico mal controlado que pule essas faixas pode causar trincas térmicas em peças grossas antes mesmo de chegar à fusão.
No setor siderúrgico, a temperatura de fusão do ferro praticamente nunca é o limite prático. O que determina o processo real é a composição do material. Ferro fundido comum, com 2 a 4% de carbono, derrete entre 1150 e 1250 °C. O aço carbono estrutural, com menos de 0,3% de carbono, exige temperaturas mais próximas dos 1500 °C para entrar em fusão completa. Ligas com cromo, níquel ou molibdênio alteram ainda mais essa faixa. Quanto mais elementos de liga, mais complexa fica a previsão da temperatura exata.
Como medir e controlar a temperatura de fusão do ferro no dia a dia
Pegar um termopar do tipo K e encostar numa lingota de ferro não resolve. Termopares de tipo K começam a degradar acima de 1200 °C. Acima de 1300 °C, o fio de cromel-alumel sofre oxidação acelerada e leitura deriva. Para medições na faixa de fusão do ferro, use termopar do tipo S, tipo R ou tipo B. O tipo B é o mais adequado para temperaturas acima de 1400 °C, com limitação prática de uso contínuo por volta de 1700 °C. O tipo S e o tipo R funcionam bem entre 1400 e 1600 °C, mas exigem tubos de proteção de alumina de alta densidade para evitar contaminação por sílica do revestimento do forno. Outro detalhe que poucos levam em conta é a calibração in situ. Um pirômetro óptico pode dar leituras diferentes da real dependendo da emissividade do material. Ferro puro tem emissividade em torno de 0,3 a 0,4 na faixa de 1500 °C, mas essa número sobe se a superfície estiver oxidada. Escama de laminação, ferrugem e residu de fundente alteram a leitura do pirômetro em 50 a 100 °C se você não ajustar o fator de emissividade corretamente. Anotar o valor sem corrigir isso é pedir para o forno aquecer demais e gastar energia à toa. A taxa de aquecimento também influencia. Em fornos de indução, o aquecimento do centro de uma peça de 200 mm de diâmetro pode levar 40 minutos para atingir 1400 °C, enquanto a superfície já passou de 1550 °C. Esse gradiente causa tensões térmicas. Na prática, eu costumo limitar a taxa de subida para não mais que 100 °C por minuto em peças grossas, usando rampas programáveis no controlador do forno. Se o forno não tiver controle de taxa, aí você trabalha com potência parcial nos primeiros estágios e só aumenta perto da zona de fusão.
Um problema real que eu encontrei com temperatura de fusão do ferro
Em 2019, estávamos refilando uma lingoteira de aço ABNT 1020 para um projeto de fundição por gravidade. A especificação dizia que a usina fornecera o material com temperatura de fusão do ferro controlada e os dados Metalurgicos estavam dentro do padrão. Quando fomos aquecer o bloco de 80 kg num forno de mufla com resistência de FeCrAl, a leitura do tipo S mostrava 1540 °C mas o metal não derretia. Permanecia sólido por mais de 20 minutos nessa temperatura. O problema era a atmosfera. O forno tinha fuga de ar pelo vedamento superior e o oxigênio entrava continuamente. Sob atmosfera oxidante, a superfície do ferro forma uma camada de escória de sílica e óxidos que eleva a temperatura aparente de fusão local em até 80 °C. O centro permanecia sólido enquanto a escala crescia. A solução foi simples mas demorada: vedar as fendas com lã de cerâmica, reduzir a vazão de ar no ambiente do forno para diminuir a convecção de oxigênio e aumentar gradualmente a potência de 60% para 100% apenas quando a leitura do pirômetro corrigido por emissividade atingiu 1520 °C. O metal entrou em fusão completa em 12 minutos após o ajuste. Sem a correção de emissividade, eu teria aumentado a temperatura desnecessariamente e queimado as resistências.
O que muitos profissionais ignoram sobre temperatura de fusão do ferro
O primeiro erro comum é tratar a temperatura de fusão do ferro como um limite fixo para qualquer liga ferrosa. Isso não é verdade. Adições de enxofre acima de 0,05% baixam a temperatura de liquidus em até 30 °C e aumentam a mobilidade dos grãos durante a solidificação. O fósforo tem efeito semelhante, podendo baixar em 20 °C a 40 °C a temperatura de início de fusão em ligas de ferro fundido cinzento. Se você está controlando um processo de fusão e a temperatura não bate com a tabela, a primeira coisa a verificar não é o forno. É a análise química do lote. O segundo erro é negligenciar o superaquecimento. Chegar à temperatura de fusão é apenas o início. Para fundição de peça com espessura média de 15 mm, o ferro precisa de 50 °C a 80 °C acima do liquidus para preencher a cavidade corretamente. Fazer isso sem controle de atmosfera gera muito rebarbo e inclusões de óxido. Fazer com atmosfera inerte ou de gás argônio reduz perdas mas encarece o processo em cerca de 18% no custo de gás. Também vale mencionar que a temperatura de fusão do ferro em atmosferas de vácuo é levemente diferente da pressão atmosférica. Em vácuo de 10^-3 mbar, a diferença é pequena, da ordem de 2 °C a 5 °C a menos, mas em processos de fundição sob vácuo indutivo, esse detalhe conta porque o controle de superaquecimento fica mais apertado. Se você trabalha com vácuo, calibra a termopar do tipo B antes de cada lote. A deriva média anual desses sensores pode chegar a 8 °C se não for verificada.
Limitações que ninguém gosta de ouvir
O método pirométrico óptico falha completamente quando há poeira densa, vapor d'água ou faíscas no caminho óptico. Em fornos de indução abertos, as faíscas do banho metálico em ebulição distorcem a leitura em 30 °C a 60 °C. Nesses casos, a alternativa é usar termopar enterrado na massa fundida com tubo de proteção de nitreto de boro, mas isso contamina o banho se o tubo trincar. A solução mais segura é uma combinação de pirômetro com janela de safira e termopar tipo B de referência, com validação por ensaio de pastepoint em amostras padrão de ferro puro. O aquecimento por indução tem limitação própria. Peças com geometria irregular sofrem efeito pelicular que concentra o calor na superfície. O interior pode ficar 150 °C mais frio que a casca em lingotes com mais de 100 mm. Nesses casos, a temperatura de fusão do ferro medida na superfície não reflete o estado real do núcleo. A pratica correta é fazer medição por dois pontos: superfícies distintas da peça e cruzar com modelo térmico estimado pelo controlador do conversor. Outro ponto é que equipamentos de medição de temperatura nessa faixa têm vida útil limitada. Termopar tipo S com tubo de alumina de 95% de pureza dura em média 600 horas em operação contínua acima de 1500 °C. Depois disso, a deriva aumenta rapidamente. Substituir preventiva a cada 500 horas evita surpresas durante um banho de fusão de alta produção.
Resumo direto sem enrolação
A temperatura de fusão do ferro depende de pureza, atmosfera, taxa de aquecimento e de como você mede. Ferro puro funde em torno de 1538 °C. Ferros fundidos fundem mais baixo. Aços fundem mais perto desse valor. Use termopar tipo B para a faixa de fusão. Corrija a emissividade no pirômetro. Controle a atmosfera do forno. Valide com paste-point standard. Substitua sensores antes da deriva comprometer a leitura. Se tudo isso estiver feito, o processo de fusão segue previsível e reprodutível. Se faltar um desses pontos, o resultado fica imprevisível e o custo aumenta sem aviso.
Galeria
-
Aqui está tudo o que você deve saber sobre o ponto de fusão do ferro ... -

Ponto De Fusao Do Ferro - RETOEDU -

Ponto de fusão do ferro: Estrutura, Comportamento, e aplicações industriais
